

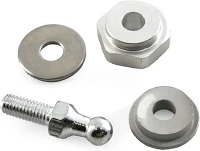
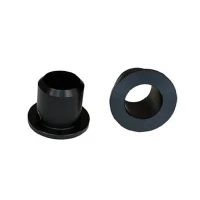
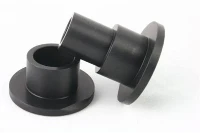
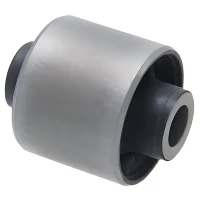
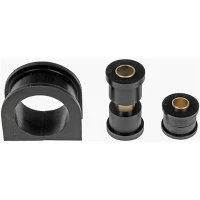
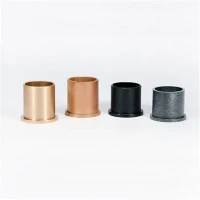
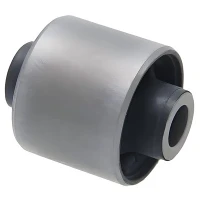
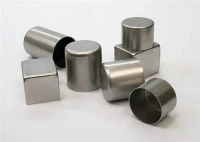
Bộ phận ống lót treo tùy chỉnh
Thành phần kim loại ống lót treo tùy chỉnh & ống bọc chính xác
Được thiết kế bên trong, vỏ bên ngoài và kết cấu chèn kim loại cho hệ thống treo ô tô. Sản xuất bao gồm tiện chính xác, vẽ nguội, dập và xử lý trước bề mặt dựa trên bản vẽ kỹ thuật của khách hàng và mô hình CAD.


Phạm vi sản phẩm & Xây dựng cơ khí
Tay áo bên trong & lõi rắn
Các bộ phận hình ống và hình trụ đặc có khía bên ngoài, rãnh hướng trục hoặc biên dạng bậc. Được thiết kế để chấp nhận các bu lông lắp hệ thống treo và chịu được tải trọng mỏi nặng.
Nguyên vật liệu:Ống thép liền mạch (1020, 1045, 20#), thanh đặc kéo nguội
Đặc trưng:Mài OD chính xác, vát cạnh bên trong, các mẫu khía chống xoay tùy chỉnh
Vỏ và vỏ kim loại bên ngoài
Nguyên vật liệu:Ống thép hàn chính xác, ống kéo nguội liền mạch (ST37.4, ST52, DOM)
Đặc trưng:Dung sai OD chặt chẽ cho cánh tay điều khiển vừa khít, làm mờ cạnh, lớp phủ bề mặt chống gỉ


Bộ xương kết cấu đóng dấu
Nguyên vật liệu:Thép tấm cường độ cao (SPCC, SPHC, Q235B)
Đặc trưng:Đột dập tiến bộ, uốn tự động, hoàn thiện bề mặt có độ bền cao
Mảnh dao có mặt bích và nhiều bước
Biên dạng quay phức tạp dành cho các liên kết treo chuyên dụng và các khớp nối thanh ổn định.
Nguyên vật liệu:Thép carbon, nhôm nguyên khối (6061-T6, 6082-T6)
Đặc trưng:Tiện đa trục, kết cấu tùy chỉnh, kiểm soát độ dày mặt bích chính xác
Thông số kỹ thuật vật liệu & độ chính xác sản xuất
Tùy chọn nguyên liệu thô
- Ống thép carbon liền mạch: AISI 1010, 1020, 1045
- Ống hàn chính xác: ST37.2, ST37.4, ST52.3, thép DOM
- Cổ phiếu nhôm: 6061-T6, 6082-T6, 7075-T6
- Thép không gỉ: SUS304, SUS316
Năng lực sản xuất
- Gia công quay và gia công máy tiện tự động
- mài vô tâm OD
- Vẽ lạnh và swaging
- Dập khuôn lũy tiến
- Tẩy dầu mỡ, phun cát (Sa 2.5), photphat hóa kẽm, sơn điện tử và mạ kẽm hóa trị ba
Dung sai kích thước
- Đường kính ngoài: 10 mm - 120 mm
- Độ dày của tường: 1,5 mm - 12 mm
- Dung sai OD: Lên tới ± 0,015 mm
- Dung sai chiều dài: Lên tới ± 0,05 mm
- Độ đồng tâm: Trong vòng 0,03 mm
- Độ nhám bề mặt: Xoay Ra 0,8 μm - 1.6 μm; Mặt đất Ra 0,4 μm

Yêu cầu đầu vào về Kỹ thuật & Phù hợp với Ứng dụng
Vai trò chức năng
Các ống bọc và vỏ kim loại đóng vai trò là các bề mặt kết cấu bên trong ống lót treo. Ống bọc bên trong kẹp vào giá đỡ khung thông qua một chốt xuyên, trong khi lớp vỏ bên ngoài được ép vào các tay treo. Kết cấu bề mặt thích hợp và việc chuẩn bị hóa học là rất quan trọng để duy trì độ bền liên kết cơ học cao giữa bề mặt kim loại và cao su trong quá trình lưu hóa.
Những cân nhắc về giao diện thiết yếu
- Dung sai ID để đảm bảo độ hở bu lông được chỉ định
- Độ tròn OD và độ hoàn thiện vi mô để lắp ráp vừa khít với máy ép mà không làm biến dạng tường
- Độ vuông góc của mặt cuối và các đường vát đầu vào để tránh hiện tượng cắt cao su trong quá trình chèn
- Độ nhám bề mặt (Rz) cho cường độ bám dính của chất đàn hồi
Chi tiết cần thiết cho báo giá kỹ thuật
Để nhận được đánh giá sản xuất hoàn chỉnh và phân tích chi phí, hãy cung cấp các thông số dự án sau:
- Bản vẽ kỹ thuật 2D: PDF với kích thước, dung sai, độ hoàn thiện bề mặt và các yêu cầu GD&T
- Mô hình 3D: định dạng STEP, IGES hoặc X_T
- Thông số kỹ thuật vật liệu: Tiêu chuẩn cấp vật liệu hoặc yêu cầu về đặc tính vật lý
- Xử lý bề mặt: Tiêu chuẩn lớp phủ, độ dày lớp ($\\mu\\text{m}$) và số giờ kháng phun muối trung tính
- Khối lượng đặt hàng: Kích thước lô yêu cầu mẫu, mức sử dụng ước tính hàng năm và số lượng phát hành điển hình
Phương pháp kiểm tra & chất lượng bàn giao

Thiết bị xác minh nội bộ
- Kiểm tra kích thước: Máy đo tọa độ (CMM), hệ thống đo quang học, máy đo lỗ khí nén kỹ thuật số
- Phân tích bề mặt: Máy đo độ nhám bề mặt, máy đo độ đồng tâm, máy chiếu biên dạng quang học
- Tính toàn vẹn của vật liệu: Máy quang phổ phát xạ quang học, kính hiển vi kim loại, máy đo độ dày lớp phủ từ tính, tủ thử nghiệm phun muối
Tài liệu chất lượng
- EN 10204 3.1 Chứng chỉ kiểm tra vật liệu nêu chi tiết thành phần hóa học và tính chất cơ học
- Báo cáo kiểm tra kích thước với dữ liệu bố cục đầy đủ
- Nhật ký xác minh độ dày lớp phủ và độ nhám bề mặt
- Hồ sơ kiểm tra ăn mòn phun muối
Tiêu chuẩn nhà máy
- Các hoạt động được quản lý trong hệ thống quản lý chất lượng được chứng nhận IATF 16949
- Truy xuất nguồn gốc lô nguyên liệu thô và lô nhiệt hoàn chỉnh được duy trì thông qua quá trình xử lý, đóng gói và gửi đi
RFQ & Quy trình thực hiện sản xuất
Gửi bản in
Tải lên bản vẽ kỹ thuật 2D/3D kèm theo thông số vật liệu và hoàn thiện.
01
Đánh giá và định giá DFM
Đánh giá kỹ thuật chi tiết về hình học, dung sai và giá cả sẽ được trả về trong vòng 24 đến 48 giờ.
02
Dụng cụ & Lấy mẫu
Thiết lập gia công, sản xuất mẫu ban đầu, chuẩn bị bề mặt và xác nhận kích thước.
03
Phê duyệt mẫu
Các mẫu vật lý được gửi cùng với các báo cáo kiểm tra kích thước và thử nghiệm vật liệu.
04
Sản xuất & Giao hàng
Tiến hành sản xuất theo lịch trình, kiểm tra lô cuối cùng, đóng gói xuất khẩu chống ăn mòn và giao hàng.
05
Câu hỏi thường gặp

Gửi bản vẽ kỹ thuật & yêu cầu báo giá trực tiếp
Gửi bản vẽ kỹ thuật, cấp độ vật liệu, yêu cầu về lớp phủ bề mặt và khối lượng đặt hàng dự kiến để nhận được đánh giá tính khả thi và báo giá trực tiếp theo từng khoản trong vòng 24 đến 48 giờ.